Domain presssysteme.de kaufen?
Wir ziehen mit dem Projekt
presssysteme.de um.
Sind Sie am Kauf der Domain
presssysteme.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain presssysteme.de kaufen?
Wie wirkt sich der Pressdruck auf die Tätigkeit der Druckmaschinen aus und welche Auswirkungen hat er auf die Qualität der gedruckten Materialien?
Der Pressdruck beeinflusst die Geschwindigkeit und Präzision der Druckmaschinen. Ein zu hoher Druck kann zu Beschädigungen der Maschine führen, während ein zu niedriger Druck zu unscharfen oder ungleichmäßigen Druckergebnissen führen kann. Der richtige Pressdruck ist entscheidend für die Qualität und Haltbarkeit der gedruckten Materialien. **
Ist Rohrreinigung mit Pressluft schädlich?
Die Verwendung von Pressluft zur Rohrreinigung kann potenziell gefährlich sein, wenn sie unsachgemäß angewendet wird. Der hohe Druck der Pressluft kann Schäden an den Rohren verursachen oder sogar zu Verletzungen führen, wenn sie nicht ordnungsgemäß gehandhabt wird. Es ist wichtig, dass die Rohrreinigung von Fachleuten durchgeführt wird, die über das entsprechende Wissen und die richtige Ausrüstung verfügen, um Schäden zu vermeiden. **

Ähnliche Suchbegriffe für Buttering
Top-Angebote
Produkte zum Begriff Buttering:
-
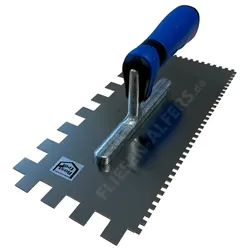
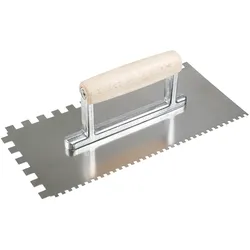
Hufa Buttering-Floating Kelle Edelstahl Holzgriff 280x130mm 4x4/10x10mm gezahntHufa Buttering-Floating Kelle Edelstahl mit Naturholzgriff 280 x 130mm, eine Kelle mit 4x4mm und 10x10mm Zahnung, zum gleichmäßigen Auftragen von Fliesenkleber, vor der Verlegung von Fliesen, Platten, Mosaik etc. Die Marke der Fliesenleger! Technische Daten: zwei Zahnungen: 4x4mm und 10x10mm, Größe: 280x130mm, Edelstahl rostfrei, mit Naturholz Griff mit Doppelstütze, Made in Germany. Branchen: Handwerker, Fliesen-Platten-Mosaikleger, Hobby und Heimwerker. Weitere Informationen siehe Download!17,35 €*Versand: 6,95 €Sichere Weiterleitung zum Anbieter
-
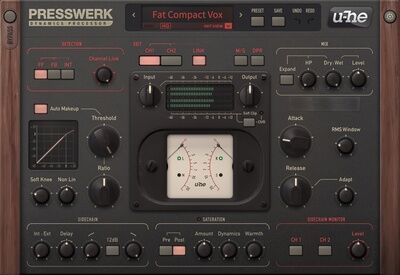
u-he Presswerku-he Presswerk (ESD); Kompressor-Plugin; variabler Oberklasse-Kompressor für verschiedene Einsatzbereiche; drei verschiedene Detektionsverfahren; einstellbare Regelkurve; Parallelkompression übe Mix-Sektion; M/S-Modus; Softclip; einstellbare Sättigung; interner und externer Sidechain mit Filter und Monitor; zusätzlich zur voll editierbaren Hauptansicht gibt es sechs angepasste Bedienoberflächen für verschiedene Anwendungen; einfache MIDI-Steuerung, Controller-Zuweisung editierbar; skalierbare Bedienoberfläche119,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
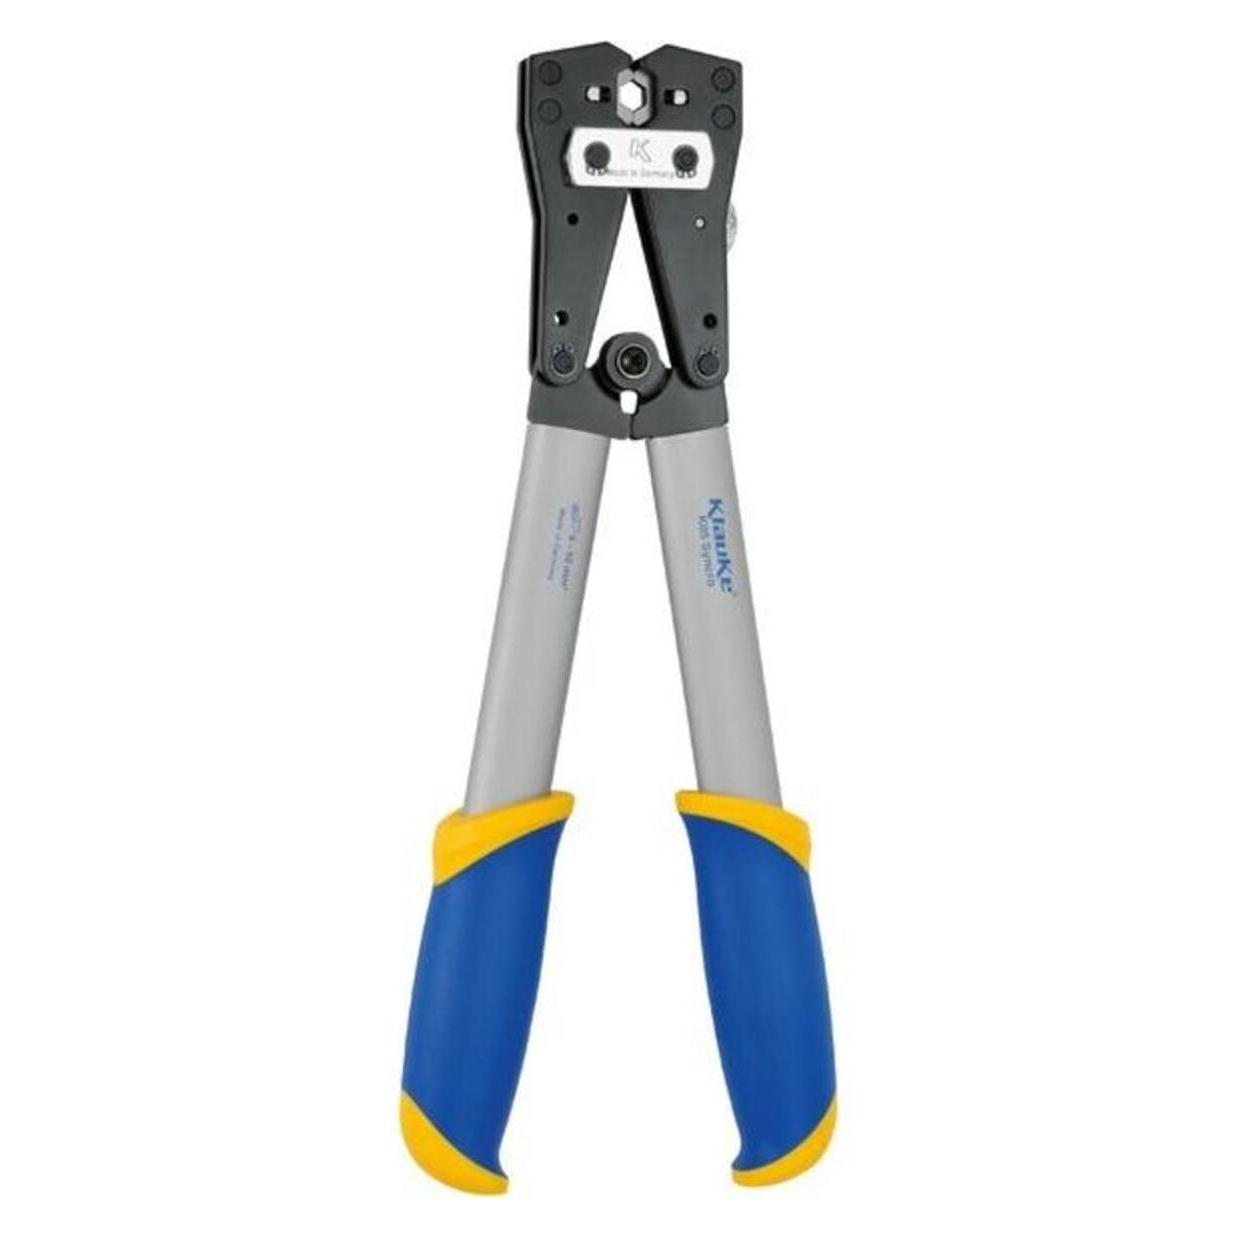
Klauke, Presswerkzeug, Syncro PresswerkzeugeDie Klauke K05 produziert Sechskant-Crimps, die für runde Terminal Strip Öffnungen geeignet sind. Die Werkzeuge sind mit einem Ratschenmechanismus ausgestattet, der jederzeit sichere und hochwertige Crimpungen gewährleistet. Ergonomisch geformte Griffe garantieren eine sichere und komfortable Bedienung. Die genaue Querschnittszuordnung ist auf den Matrizen dauerhaft gekennzeichnet, um die Bedienung zu erleichtern.280,51 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter

-
Wie wird Druckkraft durch Pressluft übertragen?
Druckluft wird in einem Kompressor erzeugt und über eine Leitung zu einem Druckluftwerkzeug oder einer Druckluftmaschine geleitet. Dort wird die Druckluft genutzt, um eine Kolben- oder Turbinenbewegung zu erzeugen, die wiederum eine mechanische Kraft erzeugt. Diese Kraft kann dann zum Beispiel zum Schneiden, Bohren oder Schrauben eingesetzt werden. **
-
Was ist besser: CO2 oder Pressluft?
Es gibt keinen eindeutigen Gewinner zwischen CO2 und Pressluft, da beide ihre Vor- und Nachteile haben. CO2 ist in der Regel kostengünstiger und einfacher zu handhaben, während Pressluft eine höhere Energieeffizienz und eine größere Kapazität bieten kann. Die Wahl hängt von den spezifischen Anforderungen und dem Verwendungszweck ab. **
-
Wie werden Pressformen in der Herstellung von Metall- und Kunststoffteilen verwendet und welche verschiedenen Arten von Pressformen gibt es?
Pressformen werden verwendet, um Metall- und Kunststoffteile durch Druck und Hitze in die gewünschte Form zu bringen. Es gibt verschiedene Arten von Pressformen, wie beispielsweise Spritzgussformen, Tiefziehformen und Stanzformen, die jeweils für spezifische Anwendungen eingesetzt werden. Die Wahl der Pressform hängt von den Materialien, der gewünschten Form und der Produktionsmenge ab. **
-
Wie beeinflusst der Pressdruck die Qualität und Haltbarkeit von gedruckten Materialien? Gibt es spezifische Techniken, die den Pressdruck optimieren können?
Der Pressdruck beeinflusst die Qualität und Haltbarkeit von gedruckten Materialien, da ein zu hoher Druck zu Verformungen und Beschädigungen führen kann. Durch die Verwendung von speziellen Drucktechniken wie dem Offsetdruck oder dem Flexodruck kann der Pressdruck optimiert werden, um eine gleichmäßige und hochwertige Druckqualität zu gewährleisten. Eine genaue Einstellung des Pressdrucks ist entscheidend, um ein optimales Druckergebnis zu erzielen und die Haltbarkeit der gedruckten Materialien zu verbessern. **


Wie tief kann man mit Pressluft tauchen?
Wie tief man mit Pressluft tauchen kann, hängt von verschiedenen Faktoren ab, wie der Taucherausbildung, der Ausrüstung und der individuellen Gesundheit. In der Regel wird empfohlen, nicht tiefer als 40 Meter mit Pressluft zu tauchen, da ab dieser Tiefe das Risiko von Dekompressionskrankheit stark zunimmt. Für tiefere Tauchgänge werden spezielle Gasgemische wie Nitrox oder Trimix verwendet, um den Sauerstoffgehalt anzupassen und die Sicherheit zu erhöhen. Taucher sollten immer die Grenzen ihres Trainings und ihrer Ausrüstung respektieren, um sicher zu tauchen. **
Wie können Pressformen effektiv eingesetzt werden, um maßgeschneiderte Produkte herzustellen? Welche Materialien eignen sich am besten für die Herstellung von Pressformen?
Pressformen können effektiv eingesetzt werden, um maßgeschneiderte Produkte herzustellen, indem sie das Material in die gewünschte Form pressen. Für die Herstellung von Pressformen eignen sich am besten Materialien wie Stahl, Aluminium oder Kunststoff, die robust und langlebig sind. Die Wahl des Materials hängt jedoch von der Art des zu produzierenden Produkts und den Anforderungen an Präzision und Haltbarkeit ab. **
Top-Angebote
Produkte zum Begriff Buttering:
-
Zahnkelle Buttering-Floating 15 / 4 mm ZahnungZahnkelle Buttering-Floating – 15 / 4 mm Zahnung Eine Kelle, zwei Zahnungen: 15 mm auf der einen Seite für den Untergrund, 4 mm auf der anderen für die Fliesenrückseite. Genau das ist das Buttering-Floating-Verfahren – und genau dafür braucht man normalerweise zwei Werkzeuge. Diese Kelle spart das zweite und den ständigen Wechsel dazwischen. Zugeschnitten auf Formate über 60 cm Kantenlänge. 15 mm für den Untergrund 4 mm für die Rückseite eine Kelle beides in einem Was Buttering-Floating bedeutet Beim Buttering-Floating wird der Kleber doppelt aufgetragen: „Floating“ ist der aufgekämmte Kleber auf dem Untergrund, „Buttering“ der zusätzliche Auftrag auf der Fliesenrückseite. Ziel ist eine nahezu hohlraumfreie Bettung – und das erreicht man mit einseitigem Auftrag ab einer bestimmten Formatgröße nicht mehr zuverlässig. Deutlich höhere Benetzung In Fachkreisen wird für das Verfahren eine Bettung von mindestens etwa 90 % als praxisgerechter Zielwert genannt. Pflicht in kritischen Bereichen Im Außenbereich und in Schwimmbecken gilt das Verfahren als erforderlich, weil Hohlräume dort zu Frost- und Wasserschäden führen. Unverzichtbar bei Großformaten Je größer das Format, desto schwerer ist eine hohlraumfreie Bettung – oberhalb von etwa 60 cm Kantenlänge deutlich. Sicherheit bei Naturstein Bei Naturstein und kalibrierten Platten mit unruhiger Rückseite ist der zweite Auftrag oft der einzige Weg zu einer vollflächigen Bettung. Warum eine Doppelzahnung praktisch ist Die beiden Aufträge brauchen unterschiedliche Riefenhöhen. Auf dem Untergrund soll das Kleberbett das Volumen bringen, auf der Fliesenrückseite genügt eine dünne, satte Kontaktschicht – ein zu dickes Buttering drückt sich nur in die Fugen. Mit dieser Kelle wechseln Sie dafür nur die Seite: 1 Untergrund mit 15 mm aufkämmen Riefen parallel ziehen, immer in eine Richtung. 2 Kelle drehen Statt zum zweiten Werkzeug zu greifen, nutzen Sie die 4-mm-Seite. 3 Fliesenrückseite dünn durchkämmen Satt, aber flach – eine geschlossene Kontaktschicht genügt. 4 Fliese quer zu den Riefen einschieben Andrücken, nicht drehen. Die parallelen Riefen führen die Luft nach außen. Warum die Benetzung über die Haltbarkeit entscheidet Ein Hohlraum unter der Fliese ist keine Schönheitsfrage. Er ist die Stelle, an der die Fliese bei punktueller Belastung bricht, an der im Nassbereich Wasser stehen bleibt und an der im Außenbereich Frost die Fliese absprengt. Die Zahnkelle ist das Werkzeug, mit dem Sie das steuern. Als Praxis-Richtwert gilt eine Benetzung der Fliesenrückseite von mindestens etwa 85 %. Im Nassbereich wird üblicherweise ein höherer Wert von etwa 95 % angestrebt. Für das Buttering-Floating-Verfahren wird in Fachkreisen eine Bettung von mindestens 90 % als praxisgerechter Zielwert genannt. Die Ausführung keramischer Bekleidungen im Dünnbettverfahren regelt DIN 18157; die früher aus DIN 18156-2 bekannte 65-%-Anforderung ist mit der Einführung von DIN EN 12004 entfallen. Prüfen Sie die Benetzung am Anfang jeder Fläche: Erste Fliese setzen, andrücken, wieder abnehmen und die Rückseite ansehen. Diese eine Minute verhindert, dass Sie eine ganze Fläche mit zu kleiner Zahnung verlegen. Offene Zeit im Auge behalten Aufgekämmter Kleber bildet nach kurzer Zeit eine Haut. Ist sie da, trägt der Kleber nicht mehr – erkennbar daran, dass beim Fingertest kein Material mehr am Finger haftet. Dann muss der Bereich abgenommen und neu aufgezogen werden. Kämmen Sie deshalb nur so viel Fläche vor, wie Sie in der offenen Zeit belegen können. Nach der Arbeit sofort reinigen Angetrockneter Klebermörtel verrundet die Zahnung. Eine verrundete Zahnung zieht flachere Riefen und damit weniger Kleberbett, ohne dass Sie es merken. Kelle deshalb direkt nach dem Einsatz mit Wasser abwaschen und trocken weglegen. Technische Daten Produktart Zahnkelle für das Buttering-Floating-Verfahren Zahnung 15 / 4 mm (Doppelzahnung) Große Zahnung 15 mm – für den Untergrund Kleine Zahnung 4 mm – für die Fliesenrückseite Griff ergonomisch, rutschfest Einsatz Kleberauftrag bei Fliesen- und Plattenverlegung, besonders Großformate Verpackungs-Einheit 1 Stück Muss ich immer Buttering-Floating machen? Nein. Bei kleinen bis mittleren Formaten im Innenbereich genügt in der Regel der einseitige Auftrag. Erforderlich wird das Verfahren bei Großformaten, im Außenbereich, in Schwimmbecken und generell bei hoch belasteten Flächen. Verbraucht das nicht viel mehr Kleber? Etwas mehr, ja. Der Mehrverbrauch ist aber deutlich geringer als die Kosten eines Schadensfalls durch Hohlräume – und bei Großformaten ist der zweite Auftrag ohnehin nicht optional. Welche der beiden Doppelzahnungen ist die richtige für mich? Die 12/4-mm-Kelle deckt Formate bis etwa 60 × 60 cm ab, die 15/4-mm-Kelle ist für Großformate darüber gedacht. Ausschlaggebend ist zusätzlich die Ebenheit Ihres Untergrunds. Kann ich damit auch normal einseitig arbeiten? Ja. Nutzen Sie dann einfach di9,50 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Zahnkelle Buttering-Floating 12 / 4 mm ZahnungZahnkelle Buttering-Floating – 12 / 4 mm Zahnung Eine Kelle, zwei Zahnungen: 12 mm auf der einen Seite für den Untergrund, 4 mm auf der anderen für die Fliesenrückseite. Genau das ist das Buttering-Floating-Verfahren – und genau dafür braucht man normalerweise zwei Werkzeuge. Diese Kelle spart das zweite und den ständigen Wechsel dazwischen. Zugeschnitten auf Formate bis etwa 60 × 60 cm. 12 mm für den Untergrund 4 mm für die Rückseite eine Kelle beides in einem Was Buttering-Floating bedeutet Beim Buttering-Floating wird der Kleber doppelt aufgetragen: „Floating“ ist der aufgekämmte Kleber auf dem Untergrund, „Buttering“ der zusätzliche Auftrag auf der Fliesenrückseite. Ziel ist eine nahezu hohlraumfreie Bettung – und das erreicht man mit einseitigem Auftrag ab einer bestimmten Formatgröße nicht mehr zuverlässig. Deutlich höhere Benetzung In Fachkreisen wird für das Verfahren eine Bettung von mindestens etwa 90 % als praxisgerechter Zielwert genannt. Pflicht in kritischen Bereichen Im Außenbereich und in Schwimmbecken gilt das Verfahren als erforderlich, weil Hohlräume dort zu Frost- und Wasserschäden führen. Unverzichtbar bei Großformaten Je größer das Format, desto schwerer ist eine hohlraumfreie Bettung – oberhalb von etwa 60 cm Kantenlänge deutlich. Sicherheit bei Naturstein Bei Naturstein und kalibrierten Platten mit unruhiger Rückseite ist der zweite Auftrag oft der einzige Weg zu einer vollflächigen Bettung. Warum eine Doppelzahnung praktisch ist Die beiden Aufträge brauchen unterschiedliche Riefenhöhen. Auf dem Untergrund soll das Kleberbett das Volumen bringen, auf der Fliesenrückseite genügt eine dünne, satte Kontaktschicht – ein zu dickes Buttering drückt sich nur in die Fugen. Mit dieser Kelle wechseln Sie dafür nur die Seite: 1 Untergrund mit 12 mm aufkämmen Riefen parallel ziehen, immer in eine Richtung. 2 Kelle drehen Statt zum zweiten Werkzeug zu greifen, nutzen Sie die 4-mm-Seite. 3 Fliesenrückseite dünn durchkämmen Satt, aber flach – eine geschlossene Kontaktschicht genügt. 4 Fliese quer zu den Riefen einschieben Andrücken, nicht drehen. Die parallelen Riefen führen die Luft nach außen. Warum die Benetzung über die Haltbarkeit entscheidet Ein Hohlraum unter der Fliese ist keine Schönheitsfrage. Er ist die Stelle, an der die Fliese bei punktueller Belastung bricht, an der im Nassbereich Wasser stehen bleibt und an der im Außenbereich Frost die Fliese absprengt. Die Zahnkelle ist das Werkzeug, mit dem Sie das steuern. Als Praxis-Richtwert gilt eine Benetzung der Fliesenrückseite von mindestens etwa 85 %. Im Nassbereich wird üblicherweise ein höherer Wert von etwa 95 % angestrebt. Für das Buttering-Floating-Verfahren wird in Fachkreisen eine Bettung von mindestens 90 % als praxisgerechter Zielwert genannt. Die Ausführung keramischer Bekleidungen im Dünnbettverfahren regelt DIN 18157; die früher aus DIN 18156-2 bekannte 65-%-Anforderung ist mit der Einführung von DIN EN 12004 entfallen. Prüfen Sie die Benetzung am Anfang jeder Fläche: Erste Fliese setzen, andrücken, wieder abnehmen und die Rückseite ansehen. Diese eine Minute verhindert, dass Sie eine ganze Fläche mit zu kleiner Zahnung verlegen. Offene Zeit im Auge behalten Aufgekämmter Kleber bildet nach kurzer Zeit eine Haut. Ist sie da, trägt der Kleber nicht mehr – erkennbar daran, dass beim Fingertest kein Material mehr am Finger haftet. Dann muss der Bereich abgenommen und neu aufgezogen werden. Kämmen Sie deshalb nur so viel Fläche vor, wie Sie in der offenen Zeit belegen können. Nach der Arbeit sofort reinigen Angetrockneter Klebermörtel verrundet die Zahnung. Eine verrundete Zahnung zieht flachere Riefen und damit weniger Kleberbett, ohne dass Sie es merken. Kelle deshalb direkt nach dem Einsatz mit Wasser abwaschen und trocken weglegen. Technische Daten Produktart Zahnkelle für das Buttering-Floating-Verfahren Zahnung 12 / 4 mm (Doppelzahnung) Große Zahnung 12 mm – für den Untergrund Kleine Zahnung 4 mm – für die Fliesenrückseite Griff ergonomisch, rutschfest Einsatz Kleberauftrag bei Fliesen- und Plattenverlegung, besonders Großformate Verpackungs-Einheit 1 Stück Hersteller-Referenz FA800124 Muss ich immer Buttering-Floating machen? Nein. Bei kleinen bis mittleren Formaten im Innenbereich genügt in der Regel der einseitige Auftrag. Erforderlich wird das Verfahren bei Großformaten, im Außenbereich, in Schwimmbecken und generell bei hoch belasteten Flächen. Verbraucht das nicht viel mehr Kleber? Etwas mehr, ja. Der Mehrverbrauch ist aber deutlich geringer als die Kosten eines Schadensfalls durch Hohlräume – und bei Großformaten ist der zweite Auftrag ohnehin nicht optional. Welche der beiden Doppelzahnungen ist die richtige für mich? Die 12/4-mm-Kelle deckt Formate bis etwa 60 × 60 cm ab, die 15/4-mm-Kelle ist für Großformate darüber gedacht. Ausschlaggebend ist zusätzlich die Ebenheit Ihres Untergrunds. Kann ich damit auch normal einseitig arbeiten? Ja9,70 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Hufa Buttering-Floating Kelle Edelstahl Holzgriff 280x130mm 4x4/10x10mm gezahntHufa Buttering-Floating Kelle Edelstahl mit Naturholzgriff 280 x 130mm, eine Kelle mit 4x4mm und 10x10mm Zahnung, zum gleichmäßigen Auftragen von Fliesenkleber, vor der Verlegung von Fliesen, Platten, Mosaik etc. Die Marke der Fliesenleger! Technische Daten: zwei Zahnungen: 4x4mm und 10x10mm, Größe: 280x130mm, Edelstahl rostfrei, mit Naturholz Griff mit Doppelstütze, Made in Germany. Branchen: Handwerker, Fliesen-Platten-Mosaikleger, Hobby und Heimwerker. Weitere Informationen siehe Download!17,35 €*Versand: 6,95 €Sichere Weiterleitung zum Anbieter
-
u-he Presswerku-he Presswerk (ESD); Kompressor-Plugin; variabler Oberklasse-Kompressor für verschiedene Einsatzbereiche; drei verschiedene Detektionsverfahren; einstellbare Regelkurve; Parallelkompression übe Mix-Sektion; M/S-Modus; Softclip; einstellbare Sättigung; interner und externer Sidechain mit Filter und Monitor; zusätzlich zur voll editierbaren Hauptansicht gibt es sechs angepasste Bedienoberflächen für verschiedene Anwendungen; einfache MIDI-Steuerung, Controller-Zuweisung editierbar; skalierbare Bedienoberfläche119,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie wirkt sich der Pressdruck auf die Tätigkeit der Druckmaschinen aus und welche Auswirkungen hat er auf die Qualität der gedruckten Materialien?
Der Pressdruck beeinflusst die Geschwindigkeit und Präzision der Druckmaschinen. Ein zu hoher Druck kann zu Beschädigungen der Maschine führen, während ein zu niedriger Druck zu unscharfen oder ungleichmäßigen Druckergebnissen führen kann. Der richtige Pressdruck ist entscheidend für die Qualität und Haltbarkeit der gedruckten Materialien. **
-
Ist Rohrreinigung mit Pressluft schädlich?
Die Verwendung von Pressluft zur Rohrreinigung kann potenziell gefährlich sein, wenn sie unsachgemäß angewendet wird. Der hohe Druck der Pressluft kann Schäden an den Rohren verursachen oder sogar zu Verletzungen führen, wenn sie nicht ordnungsgemäß gehandhabt wird. Es ist wichtig, dass die Rohrreinigung von Fachleuten durchgeführt wird, die über das entsprechende Wissen und die richtige Ausrüstung verfügen, um Schäden zu vermeiden. **
-
Wie wird Druckkraft durch Pressluft übertragen?
Druckluft wird in einem Kompressor erzeugt und über eine Leitung zu einem Druckluftwerkzeug oder einer Druckluftmaschine geleitet. Dort wird die Druckluft genutzt, um eine Kolben- oder Turbinenbewegung zu erzeugen, die wiederum eine mechanische Kraft erzeugt. Diese Kraft kann dann zum Beispiel zum Schneiden, Bohren oder Schrauben eingesetzt werden. **
-
Was ist besser: CO2 oder Pressluft?
Es gibt keinen eindeutigen Gewinner zwischen CO2 und Pressluft, da beide ihre Vor- und Nachteile haben. CO2 ist in der Regel kostengünstiger und einfacher zu handhaben, während Pressluft eine höhere Energieeffizienz und eine größere Kapazität bieten kann. Die Wahl hängt von den spezifischen Anforderungen und dem Verwendungszweck ab. **
Ähnliche Suchbegriffe für Buttering
-
Klauke, Presswerkzeug, Syncro PresswerkzeugeDie Klauke K05 produziert Sechskant-Crimps, die für runde Terminal Strip Öffnungen geeignet sind. Die Werkzeuge sind mit einem Ratschenmechanismus ausgestattet, der jederzeit sichere und hochwertige Crimpungen gewährleistet. Ergonomisch geformte Griffe garantieren eine sichere und komfortable Bedienung. Die genaue Querschnittszuordnung ist auf den Matrizen dauerhaft gekennzeichnet, um die Bedienung zu erleichtern.280,51 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Drehdornpresse, Presskraft 2.000 kg<p>Diese massiv gefertigte Drehdornpresse verfügt über einen vierfach verstellbaren Tisch mit 155 mm Durchmesser. In diesen Tisch sind vier verschieden große Schlitze eingefräst, um möglichst vielseitige Arbeiten ausführen zu können. Für die Befestigung der Drehdornpresse auf einer Werkbank oder Ähnlichem sind vier Bohrungen im Sockel vorhanden. Der Handhebel kann in jeglicher Position geklemmt werden.</p>159,00 €*Versand: 39,00 €Sichere Weiterleitung zum Anbieter
-
Wie werden Pressformen in der Herstellung von Metall- und Kunststoffteilen verwendet und welche verschiedenen Arten von Pressformen gibt es?
Pressformen werden verwendet, um Metall- und Kunststoffteile durch Druck und Hitze in die gewünschte Form zu bringen. Es gibt verschiedene Arten von Pressformen, wie beispielsweise Spritzgussformen, Tiefziehformen und Stanzformen, die jeweils für spezifische Anwendungen eingesetzt werden. Die Wahl der Pressform hängt von den Materialien, der gewünschten Form und der Produktionsmenge ab. **
-
Wie beeinflusst der Pressdruck die Qualität und Haltbarkeit von gedruckten Materialien? Gibt es spezifische Techniken, die den Pressdruck optimieren können?
Der Pressdruck beeinflusst die Qualität und Haltbarkeit von gedruckten Materialien, da ein zu hoher Druck zu Verformungen und Beschädigungen führen kann. Durch die Verwendung von speziellen Drucktechniken wie dem Offsetdruck oder dem Flexodruck kann der Pressdruck optimiert werden, um eine gleichmäßige und hochwertige Druckqualität zu gewährleisten. Eine genaue Einstellung des Pressdrucks ist entscheidend, um ein optimales Druckergebnis zu erzielen und die Haltbarkeit der gedruckten Materialien zu verbessern. **
-
Wie tief kann man mit Pressluft tauchen?
Wie tief man mit Pressluft tauchen kann, hängt von verschiedenen Faktoren ab, wie der Taucherausbildung, der Ausrüstung und der individuellen Gesundheit. In der Regel wird empfohlen, nicht tiefer als 40 Meter mit Pressluft zu tauchen, da ab dieser Tiefe das Risiko von Dekompressionskrankheit stark zunimmt. Für tiefere Tauchgänge werden spezielle Gasgemische wie Nitrox oder Trimix verwendet, um den Sauerstoffgehalt anzupassen und die Sicherheit zu erhöhen. Taucher sollten immer die Grenzen ihres Trainings und ihrer Ausrüstung respektieren, um sicher zu tauchen. **
-
Wie können Pressformen effektiv eingesetzt werden, um maßgeschneiderte Produkte herzustellen? Welche Materialien eignen sich am besten für die Herstellung von Pressformen?
Pressformen können effektiv eingesetzt werden, um maßgeschneiderte Produkte herzustellen, indem sie das Material in die gewünschte Form pressen. Für die Herstellung von Pressformen eignen sich am besten Materialien wie Stahl, Aluminium oder Kunststoff, die robust und langlebig sind. Die Wahl des Materials hängt jedoch von der Art des zu produzierenden Produkts und den Anforderungen an Präzision und Haltbarkeit ab. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.